خمکاری ورق فلزی یکی از مهم ترین فرایندهای شکل دهی در صنعت فلزکاری است که برای تبدیل ورق های صاف به قطعات زاویه دار، منحنی و فرم دار استفاده می شود. از ساخت تابلوهای برق و بدنه تجهیزات صنعتی گرفته تا تولید قطعات خودرو، سازه های فلزی، محفظه دستگاه ها و تجهیزات ساختمانی، خمکاری نقش مهمی در تبدیل ورق خام به محصول نهایی دارد.
با پیشرفت تجهیزات صنعتی، استفاده از دستگاه های خمکاری CNC امکان تولید قطعات دقیق تر و تکرارپذیرتر را فراهم کرده است. بااین حال، کیفیت نهایی فقط به نوع دستگاه وابسته نیست؛ جنس فلز، ضخامت ورق، شعاع خم، زاویه موردنیاز، طراحی قطعه و مهارت اپراتور نیز بر نتیجه تاثیر می گذارند.
در این راهنمای جامع از مجموعه برش لیزر ایران، با انواع روش های خمکاری ورق فلزی، نحوه عملکرد دستگاه ها، تفاوت خمکاری آهن و استیل، عوامل موثر بر قیمت، نکات مهم طراحی و روش انتخاب خدمات مناسب آشنا می شوید.
خمکاری ورق فلزی چیست و چگونه انجام می شود؟
خمکاری ورق فلزی فرایندی است که در آن با اعمال نیروی مکانیکی کنترل شده، شکل ورق تغییر می کند و زاویه یا انحنای موردنظر ایجاد می شود؛ بدون آنکه لازم باشد بخش اصلی قطعه از طریق برش جدا شود.
در هنگام خمکاری، فلز در ناحیه خم تغییر شکل می دهد. سطح بیرونی این ناحیه تحت کشش و سطح داخلی آن تحت فشار قرار می گیرد. اگر شرایط فرایند به درستی انتخاب شود، ورق می تواند شکل موردنظر را حفظ کند؛ اما انتخاب نامناسب شعاع خم یا اعمال نیروی بیش ازحد ممکن است باعث ترک خوردگی، نازک شدن موضعی یا تغییر شکل ناخواسته شود.
فرایند خمکاری معمولاً شامل مراحل زیر است:
- بررسی نقشه فنی، ابعاد قطعه و زاویه های موردنیاز
- انتخاب جنس و ضخامت مناسب ورق
- تعیین روش خمکاری و انتخاب ابزار متناسب
- تنظیم دستگاه و مشخص کردن ترتیب اجرای خم ها
- انجام عملیات خمکاری و کنترل زاویه ها
- بررسی ابعاد نهایی و کیفیت ظاهری قطعه
در بسیاری از پروژه های صنعتی، خمکاری پس از برش لیزر انجام می شود. ابتدا ورق براساس نقشه برش می خورد و سپس برای ایجاد فرم سه بعدی وارد مرحله خمکاری می شود. هماهنگی میان این دو فرایند می تواند به کاهش خطا و جلوگیری از دوباره کاری کمک کند.
انواع روش های خمکاری ورق فلزی
روش خمکاری براساس شکل قطعه، ضخامت ورق، جنس فلز، میزان دقت موردنیاز و تیراژ تولید انتخاب می شود. همه روش ها برای تمام قطعات مناسب نیستند و انتخاب نادرست می تواند هزینه تولید را افزایش دهد.
۱. خمکاری با دستگاه پرس برک
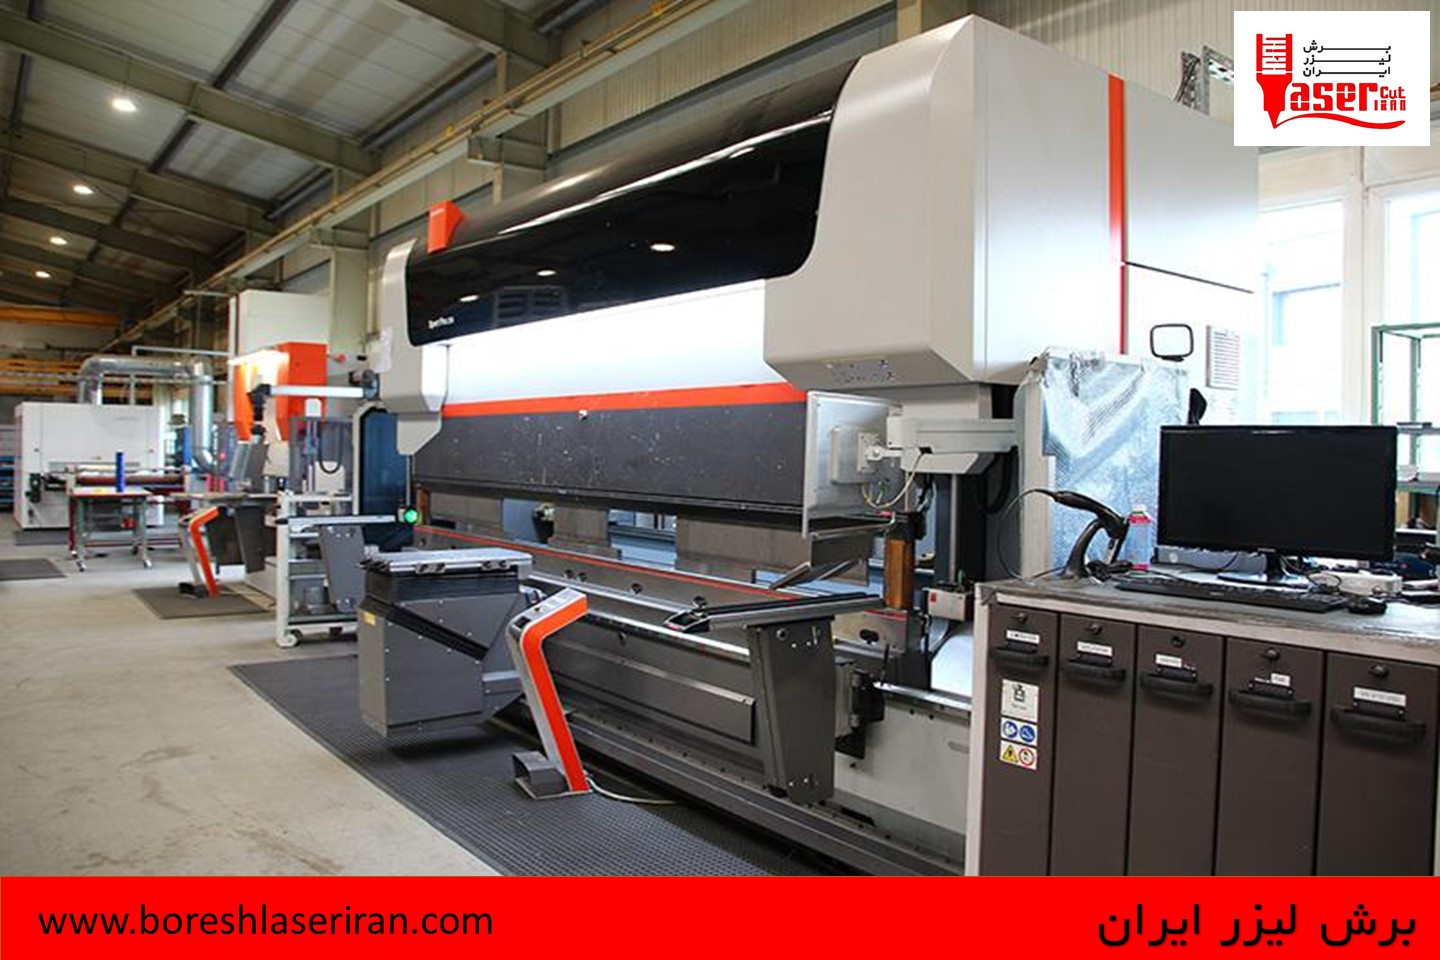
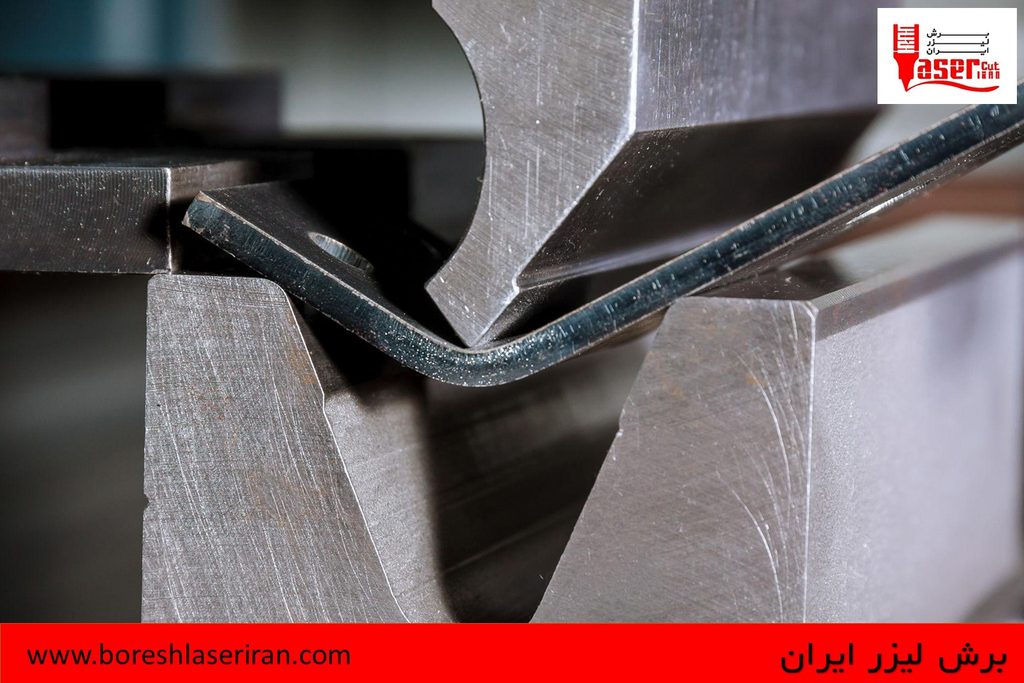
پرس برک یکی از رایج ترین دستگاه های صنعتی برای خمکاری ورق فلزی است. در این روش، ورق میان دو ابزار اصلی، یعنی پانچ و ماتریس، قرار می گیرد و با حرکت پانچ، خم موردنظر ایجاد می شود.
این دستگاه برای تولید قطعاتی با خم های مستقیم و زاویه دار کاربرد گسترده ای دارد. قطعات تابلو برق، براکت های فلزی، محفظه تجهیزات، بدنه دستگاه ها و اجزای سازه ای از جمله محصولاتی هستند که می توان با این روش تولید کرد.
مزیت اصلی پرس برک، امکان کنترل شکل و زاویه خم در قطعات مختلف است. البته ظرفیت دستگاه، طول خم، نوع ابزار و ضخامت ورق باید با مشخصات قطعه هماهنگ باشند.
۲. خمکاری CNC چیست؟
خمکاری CNC به استفاده از سیستم کنترل عددی برای مدیریت حرکت و تنظیمات دستگاه خمکاری گفته می شود. در این روش، اپراتور می تواند پارامترهای لازم را براساس نقشه و مشخصات قطعه تنظیم کند تا عملیات با دقت و تکرارپذیری مناسب انجام شود.
خمکاری CNC به ویژه برای قطعاتی که چند خم دارند یا باید در تعداد بالا با ابعاد یکسان تولید شوند، کاربرد دارد.
مهم ترین مزایای این روش عبارت اند از:
- تکرارپذیری مناسب در تولید قطعات مشابه
- امکان اجرای ترتیب های پیچیده تر خمکاری
- کاهش برخی خطاهای ناشی از تنظیمات دستی
- مدیریت بهتر زمان تولید در سفارش های پرتعداد
- امکان کنترل دقیق تر زاویه و موقعیت خم، متناسب با قابلیت دستگاه
بااین حال، CNC بودن دستگاه به تنهایی تضمین کننده کیفیت نیست. طراحی صحیح، ابزار مناسب، تنظیمات دقیق، کنترل برگشت فنری و مهارت اپراتور همچنان اهمیت زیادی دارند.
۳. خمکاری رول
در خمکاری رول، ورق از میان غلتک ها عبور می کند و به تدریج به شکل منحنی یا استوانه ای درمی آید. این روش برای تولید قطعاتی مانند پوسته های استوانه ای، برخی مخازن، استوانه های فلزی و سازه های منحنی مناسب است.
برخلاف پرس برک که معمولاً برای ایجاد خم های مشخص و مستقیم استفاده می شود، خمکاری رول امکان ایجاد انحنا در طول بیشتری از ورق را فراهم می کند.
انتخاب قطر غلتک ها، تعداد مراحل شکل دهی و ویژگی های مکانیکی ورق در نتیجه نهایی موثر است.
۴. خمکاری هوایی، خمکاری از کف و سکه زنی
در خمکاری با پرس برک، سه شیوه متداول برای ایجاد خم وجود دارد که تفاوت آن ها در میزان تماس ابزار با ورق و نحوه اعمال نیرو است.
خمکاری هوایی (Air Bending): ورق با پانچ به داخل ماتریس فشرده می شود، اما به طور کامل با سطح پایینی قالب منطبق نمی شود. زاویه نهایی با کنترل حرکت پانچ تنظیم می شود. این روش انعطاف پذیری خوبی دارد و از روش های رایج خمکاری صنعتی است.
خمکاری از کف (Bottoming): ورق در انتهای حرکت به سطح قالب نزدیک می شود و تماس بیشتری با هندسه ابزار برقرار می کند. شرایط اجرا و نیروی موردنیاز به ابزار و جنس ورق وابسته است.
سکه زنی (Coining): نیروی بالایی به ناحیه خم اعمال می شود تا تغییر شکل پلاستیک بیشتری در فلز ایجاد شود. این روش معمولاً به نیروی بالاتری نیاز دارد و با خمکاری هوایی تفاوت دارد.
انتخاب میان این روش ها به دقت موردنیاز، ضخامت ورق، تجهیزات موجود، نوع فلز و هزینه تولید بستگی دارد.
جدول مقایسه انواع روش های خمکاری
| روش خمکاری | کاربرد اصلی | ویژگی مهم |
|---|---|---|
| پرس برک | خمکاری ورقهای تخت | مناسب برای خمهای مستقیم و زاویهدار |
| خمکاری CNC | قطعات دقیق و تکرارشونده | کنترل دقیق زاویه و ابعاد |
| خمکاری رول | تولید قطعات منحنی | شکلدهی تدریجی ورق |
| خمکاری هوایی | ایجاد زوایای مختلف | انعطافپذیری در خمکاری |
| خمکاری از کف | خمکاری با قالب | کنترل بیشتر زاویه خم |
| سکهزنی | شکلدهی محل خم | اعمال فشار زیاد به ورق |
دستگاه خمکاری ورق چیست و چه انواعی دارد؟
دستگاه خمکاری ورق برای اعمال نیروی کنترل شده به فلز و ایجاد فرم موردنظر طراحی شده است. انتخاب دستگاه به ابعاد قطعه، ضخامت و جنس ورق، طول خط خم و نوع محصول بستگی دارد
| نوع دستگاه | کاربرد | معیار انتخاب |
|---|---|---|
| پرس برک هیدرولیکی | خمکاری ورق با ضخامتهای مختلف | ظرفیت نیرو و طول خم |
| پرس برک CNC | تولید دقیق و تکرارشونده | دقت کنترل و برنامهریزی |
| دستگاه خمکاری رول | تولید قطعات منحنی | ظرفیت ضخامت و شعاع خم |
| تجهیزات خمکاری دستی | قطعات کوچک و سبک | ابعاد قطعه و حجم تولید |
هنگام انتخاب دستگاه باید علاوه بر توان و ابعاد کاری، به وضعیت ابزارها، امکان اجرای نقشه، محدودیت فضای کاری و نیازهای کنترل کیفیت نیز توجه کرد.
خمکاری ورق آهن، استیل و آلومینیوم چه تفاوتی دارد؟
جنس فلز یکی از مهم ترین عوامل در انتخاب روش خمکاری است. فلزات مختلف رفتار یکسانی در برابر نیرو ندارند و ممکن است در شرایط مشابه، نتایج متفاوتی ایجاد کنند.
خمکاری ورق آهن
ورق های فولادی در بسیاری از کاربردهای ساختمانی و صنعتی استفاده می شوند. بااین حال، قابلیت خمکاری آن ها به گرید فولاد، ضخامت، شرایط تولید و خواص مکانیکی بستگی دارد.
در خمکاری ورق آهن باید شعاع خم، جهت نورد و فاصله خم از لبه ها در طراحی بررسی شوند. خم کردن بیش ازحد تند یا انتخاب نامناسب شرایط اجرا می تواند احتمال ترک خوردگی را افزایش دهد.
خمکاری ورق استیل
استیل به دلیل ویژگی هایی مانند مقاومت به خوردگی و ظاهر مناسب، در تجهیزات صنعتی، صنایع غذایی، تجهیزات ساختمانی و کاربردهای تزئینی مورد استفاده قرار می گیرد.
بعضی گریدهای استیل برگشت فنری قابل توجهی دارند و ممکن است به تنظیمات متفاوتی نسبت به فولاد معمولی نیاز داشته باشند. اگر کیفیت سطح اهمیت داشته باشد، باید از ایجاد خط وخش و آسیب به سطح ورق نیز جلوگیری کرد.
خمکاری ورق آلومینیوم
آلومینیوم فلزی سبک است که در ساخت محفظه ها، تجهیزات حمل ونقل و قطعات صنعتی کاربرد دارد. قابلیت خمکاری آن به آلیاژ، حالت حرارتی، ضخامت و شعاع خم وابسته است.
برخی آلیاژهای آلومینیوم در خم های تند مستعد ترک خوردگی هستند. بنابراین، نمی توان یک شعاع خم ثابت را برای تمام انواع آلومینیوم مناسب دانست.
جدول مقایسه فلزات از نظر خمکاری
| نوع ورق | ویژگی | نکته مهم در خمکاری |
|---|---|---|
| فولاد معمولی | کاربرد گسترده صنعتی | توجه به ضخامت و شعاع خم |
| استیل | مقاومت در برابر خوردگی | کنترل برگشت فنری و خط افتادن سطح |
| آلومینیوم | وزن کم | انتخاب آلیاژ و شعاع خم مناسب |
| فولاد پرمقاومت | استحکام مکانیکی بالا | بررسی نیروی موردنیاز و محدودیت خم |
این جدول مقایسه ای کلی است؛ رفتار واقعی هر ورق باید براساس مشخصات فنی همان گرید و شرایط تولید بررسی شود.
عوامل موثر بر کیفیت خمکاری ورق فلزی
کیفیت خمکاری تنها با مشاهده زاویه نهایی مشخص نمی شود. ابعاد، وضعیت سطح، یکنواختی خم و تناسب قطعه با نقشه نیز باید بررسی شوند.
۱. شعاع خم
شعاع داخلی خم مشخص می کند که انحنای داخل ناحیه خم چقدر باشد. اگر شعاع انتخاب شده با قابلیت شکل پذیری فلز سازگار نباشد، احتمال ترک خوردگی یا آسیب به قطعه افزایش پیدا می کند.
۲. ضخامت ورق
ضخامت ورق بر نیروی موردنیاز، انتخاب ابزار و رفتار فلز در ناحیه خم اثر می گذارد. تغییر ضخامت حتی در ورق هایی با جنس یکسان می تواند به تنظیمات متفاوتی نیاز داشته باشد.
۳. برگشت فنری
پس از برداشته شدن نیروی خمکاری، فلز ممکن است تا اندازه ای به شکل اولیه خود بازگردد. به این پدیده برگشت فنری گفته می شود.
میزان برگشت فنری به جنس و استحکام فلز، شعاع خم، ضخامت و روش خمکاری وابسته است. برای رسیدن به زاویه نهایی مطلوب، باید این پدیده در تنظیمات دستگاه و طراحی فرایند لحاظ شود.
۴. جهت نورد ورق
ورق های فلزی طی فرایند تولید در جهت مشخصی نورد می شوند. جهت نورد می تواند بر رفتار مکانیکی ورق و احتمال ترک خوردگی در بعضی شرایط خمکاری اثر بگذارد. در قطعات حساس، این موضوع باید در طراحی و برنامه تولید بررسی شود.
۵. فاصله سوراخ تا خط خم
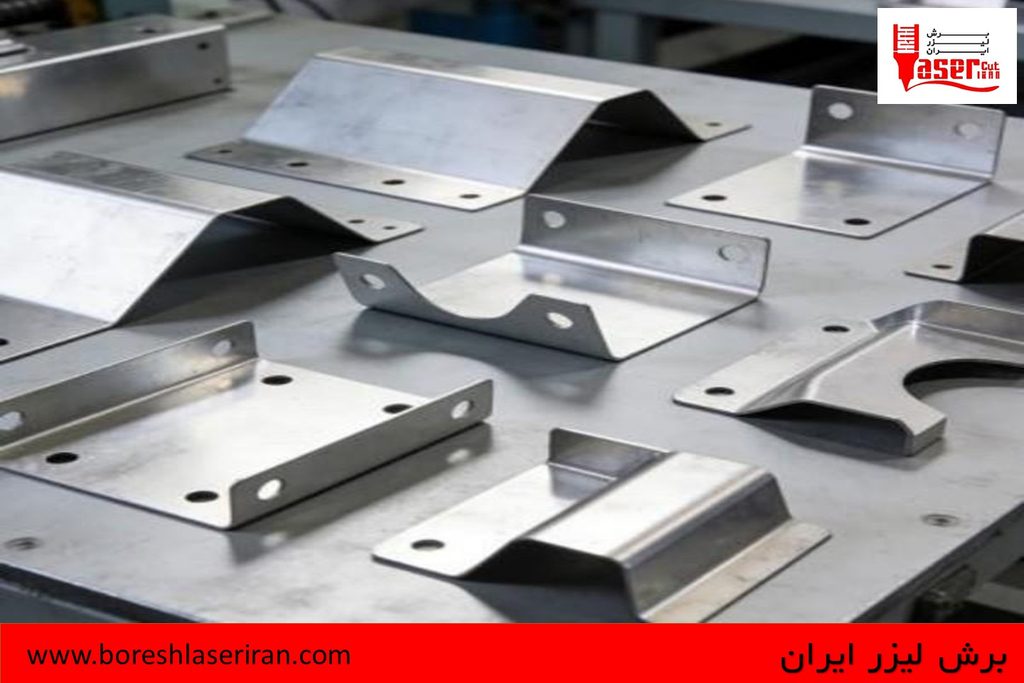
اگر سوراخ یا شیار بیش ازحد به خط خم نزدیک باشد، تغییر شکل فلز می تواند شکل آن را تغییر دهد. حداقل فاصله مناسب به ضخامت ورق، هندسه سوراخ، شعاع خم و نوع فرایند بستگی دارد و باید با محاسبه یا آزمون تعیین شود.
نکات مهم طراحی قطعات برای خمکاری
طراحی صحیح قطعه پیش از شروع تولید می تواند از بسیاری از مشکلات رایج جلوگیری کند. در پروژه هایی که برش لیزر و خمکاری با یکدیگر ترکیب می شوند، هماهنگی نقشه دوبعدی با شکل نهایی سه بعدی اهمیت ویژه ای دارد.
پیش از ارسال نقشه برای تولید، این موارد را بررسی کنید:
- شعاع خم: شعاع داخلی باید با جنس ورق و ضخامت آن سازگار باشد.
- حداقل طول لبه: لبه قطعه باید فضای کافی برای قرارگرفتن و خم شدن در ابزار داشته باشد.
- فاصله سوراخ ها: سوراخ ها و شیارها نباید بدون بررسی در محدوده ای قرار بگیرند که تغییر شکل خم روی آن ها اثر بگذارد.
- تداخل خم ها: ترتیب خمکاری باید طوری طراحی شود که قطعه یا ابزار هنگام اجرای خم های بعدی با یکدیگر برخورد نکنند.
- تلرانس ابعادی: حدود مجاز اختلاف ابعاد و زاویه باید متناسب با کاربرد قطعه مشخص شود.
- جبران تغییر شکل: در قطعات حساس، اثر برگشت فنری و تغییرات ناشی از فرایند باید در طراحی لحاظ شود.
برای مثال، اگر قرار است یک جعبه فلزی با چند دیواره ساخته شود، فقط مشخص کردن ابعاد نهایی کافی نیست. محل خم ها، ابعاد بازشده ورق و فضای موردنیاز برای اجرای عملیات نیز باید مشخص باشند.
قیمت خمکاری ورق چگونه محاسبه می شود؟
قیمت خمکاری ورق فلزی به مجموعه ای از عوامل فنی و اجرایی بستگی دارد. به همین دلیل، ارائه یک نرخ ثابت برای تمام قطعات بدون بررسی مشخصات سفارش امکان پذیر نیست.
| عامل مؤثر | تأثیر بر هزینه |
|---|---|
| جنس ورق | اثر بر هزینه مواد و فرایند |
| ضخامت ورق | اثر بر نیروی موردنیاز و تجهیزات |
| طول خط خم | اثر بر زمان کار دستگاه |
| تعداد خمها | افزایش تعداد عملیات تولید |
| پیچیدگی قطعه | نیاز احتمالی به تنظیمات بیشتر |
| تیراژ سفارش | اثر بر هزینه آمادهسازی و قیمت هر قطعه |
| دقت و تلرانس | نیاز به کنترل و بازرسی |
| نقشه و آمادهسازی | اثر بر زمان آمادهسازی سفارش |
چگونه هزینه خمکاری را کاهش دهیم؟
برای مدیریت هزینه، بهتر است پیش از تولید به جای کاهش بی رویه کیفیت، طراحی و اطلاعات سفارش را بهینه کنید.
۱. نقشه فنی کامل و ابعاد دقیق ارائه دهید.
۲. تعداد قطعات را از ابتدا مشخص کنید تا امکان برنامه ریزی مناسب تولید وجود داشته باشد.
۳. در صورت امکان، از خم های غیرضروری و جزئیات پیچیده ای که ارزش کاربردی ندارند پرهیز کنید.
۴. جنس و ضخامت ورق را متناسب با نیاز واقعی قطعه انتخاب کنید.
۵. اگر قطعه به برش لیزر و خمکاری نیاز دارد، ترتیب عملیات را از مرحله طراحی هماهنگ کنید.
برای دریافت برآورد دقیق، باید مشخصات فنی و تعداد قطعات بررسی شوند. مجموعه برش لیزر ایران می تواند نقطه شروعی برای پیگیری خدمات مرتبط با ساخت قطعات فلزی باشد؛ جزئیات خدمات قابل ارائه، ظرفیت تجهیزات و شرایط سفارش را باید مستقیماً از مجموعه استعلام کرد.
تفاوت برش لیزر و خمکاری ورق چیست؟
برش لیزر و خمکاری دو فرایند متفاوت هستند که در بسیاری از پروژه های ساخت قطعات فلزی به صورت مکمل استفاده می شوند.
در برش لیزر، پرتو لیزر برای جداکردن بخش های مشخصی از ورق به کار می رود. این روش امکان ایجاد خطوط برش، سوراخ ها و شکل های دوبعدی پیچیده را فراهم می کند.
در خمکاری، ورق با اعمال نیرو به فرم موردنیاز تبدیل می شود. در این مرحله، هدف ایجاد زاویه یا انحنا است، نه جداکردن ماده از قطعه.
| ویژگی | برش لیزر | خمکاری ورق |
|---|---|---|
| هدف اصلی | برش ورق طبق شکل و ابعاد مشخص | ایجاد زاویه یا فرم در ورق |
| ابزار اصلی | دستگاه برش لیزر | دستگاه پرس برک یا خمکاری |
| خروجی متداول | قطعه برشخورده و تخت | قطعه خمشده و شکلگرفته |
| مرحله تولید | اغلب پیش از خمکاری | اغلب پس از برش ورق |
| نکته مهم | دقت برش و کیفیت لبه | زاویه خم، شعاع خم و برگشت فنری |
برای نمونه، در ساخت یک محفظه فلزی ممکن است ابتدا کف و دیواره ها با برش لیزر آماده شوند و سپس با خمکاری شکل بگیرند. اگر سوراخ ها یا شیارها به خطوط خم نزدیک باشند، باید اثر خمکاری بر ابعاد نهایی آن ها از ابتدا در نظر گرفته شود.
چگونه خدمات مناسب خمکاری ورق را انتخاب کنیم؟
انتخاب ارائه دهنده خدمات مناسب باید بر پایه مشخصات فنی پروژه، کیفیت موردنیاز و هزینه نهایی انجام شود. صرفاً پایین بودن قیمت یا استفاده از دستگاه CNC به تنهایی معیار کافی برای تصمیم گیری نیست.
پیش از سفارش، موارد زیر را بررسی کنید:
تجهیزات و ظرفیت کاری: دستگاه باید با جنس، ضخامت، طول خم و ابعاد قطعه تناسب داشته باشد.
نمونه کارهای مشابه: مشاهده نمونه کار واقعی می تواند به ارزیابی کیفیت اجرا کمک کند.
دقت ابعادی: تلرانس ها و معیارهای کنترل کیفیت را پیش از تولید مشخص کنید.
شفافیت قیمت: مشخص کنید هزینه شامل چه مراحلی است و چه خدماتی جداگانه محاسبه می شوند.
زمان تحویل: زمان آماده سازی، تولید و کنترل کیفیت را در برنامه پروژه در نظر بگیرید.
هماهنگی فرایندها: اگر قطعه به برش لیزر، خمکاری و مونتاژ نیاز دارد، هماهنگی این مراحل می تواند از دوباره کاری جلوگیری کند.
مجموعه برش لیزر ایران می تواند یکی از مراجع بررسی خدمات مرتبط با ساخت قطعات فلزی باشد. پیش از ثبت سفارش، اطلاعات مربوط به نوع ورق، ضخامت، ابعاد، تعداد قطعات و نقشه فنی را آماده کنید تا امکان بررسی نیاز پروژه و برآورد هزینه دقیق تر فراهم شود.
پرسش های متداول درباره خمکاری ورق فلزی
آیا خمکاری ورق باعث ترک خوردگی می شود؟
خیر، خمکاری اصولی الزاماً باعث ترک خوردگی نمی شود. بااین حال، انتخاب شعاع خم نامناسب، شکل پذیری ناکافی فلز یا اجرای نادرست فرایند می تواند احتمال ایجاد ترک را افزایش دهد.
چه عواملی زاویه نهایی خمکاری را تعیین می کنند؟
جنس و ضخامت ورق، شعاع خم، ابزار مورد استفاده، میزان نیروی اعمال شده و برگشت فنری بر زاویه نهایی اثر دارند. برای دستیابی به زاویه دقیق، این عوامل باید در تنظیمات فرایند لحاظ شوند.
آیا می توان بعد از برش لیزر، ورق را خمکاری کرد؟
بله. در بسیاری از پروژه ها ابتدا قطعه با برش لیزر آماده می شود و سپس عملیات خمکاری انجام می گیرد. طراحی باید با در نظر گرفتن خطوط خم، محل سوراخ ها و محدودیت ابزار صورت گیرد.
آیا خمکاری CNC همیشه بهترین روش است؟
خیر. خمکاری CNC برای بسیاری از قطعات دقیق و تکراری مناسب است، اما انتخاب روش نهایی به تیراژ، هندسه قطعه، جنس ورق، ظرفیت تجهیزات و هزینه تولید بستگی دارد.
برای استعلام قیمت خمکاری چه اطلاعاتی لازم است؟
جنس و ضخامت ورق، تعداد قطعات، تعداد و زاویه خم ها، ابعاد نهایی و نقشه فنی از مهم ترین اطلاعات موردنیاز هستند. ارائه اطلاعات کامل به برآورد دقیق تر هزینه کمک می کند.
آیا تمام ورق های فلزی را می توان با یک روش خمکاری کرد؟
خیر. ویژگی های مکانیکی فلزات، ضخامت و شکل قطعه در انتخاب روش خمکاری موثرند. روش مناسب باید با توجه به مشخصات ورق و الزامات محصول انتخاب شود.
جمع بندی
خمکاری ورق فلزی یکی از فرایندهای کلیدی در تولید قطعات صنعتی است که با ایجاد زاویه و انحنا، امکان تبدیل ورق خام به محصولی کاربردی را فراهم می کند. روش هایی مانند پرس برک، خمکاری CNC و خمکاری رول هرکدام کاربردها و محدودیت های خاص خود را دارند.
برای دستیابی به کیفیت مناسب، باید جنس و ضخامت ورق، شعاع خم، برگشت فنری، فاصله سوراخ ها و تلرانس های ابعادی در طراحی و اجرای فرایند لحاظ شوند. همچنین، قیمت خمکاری ورق به مشخصات فنی، تعداد خم ها، پیچیدگی قطعه، تیراژ و شرایط تولید بستگی دارد.
اگر پروژه شما به تولید قطعات فلزی با فرم های دقیق نیاز دارد، پیش از سفارش، نقشه فنی و مشخصات ورق را آماده کنید و درباره روش اجرا، ظرفیت تجهیزات، کنترل کیفیت و هزینه نهایی اطلاعات بگیرید. مجموعه برش لیزر ایران نیز می تواند نقطه شروعی برای بررسی نیازهای مرتبط با ساخت قطعات فلزی و پیگیری اطلاعات خدمات باشد.